

Maszyna do formowania rolek drzwi szafy przeciwpożarowej
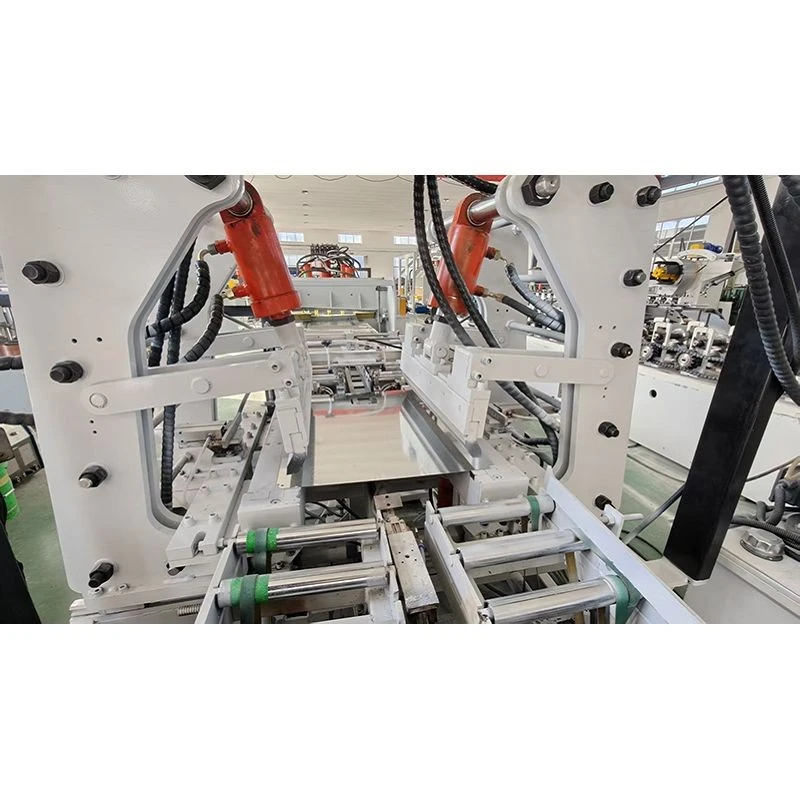
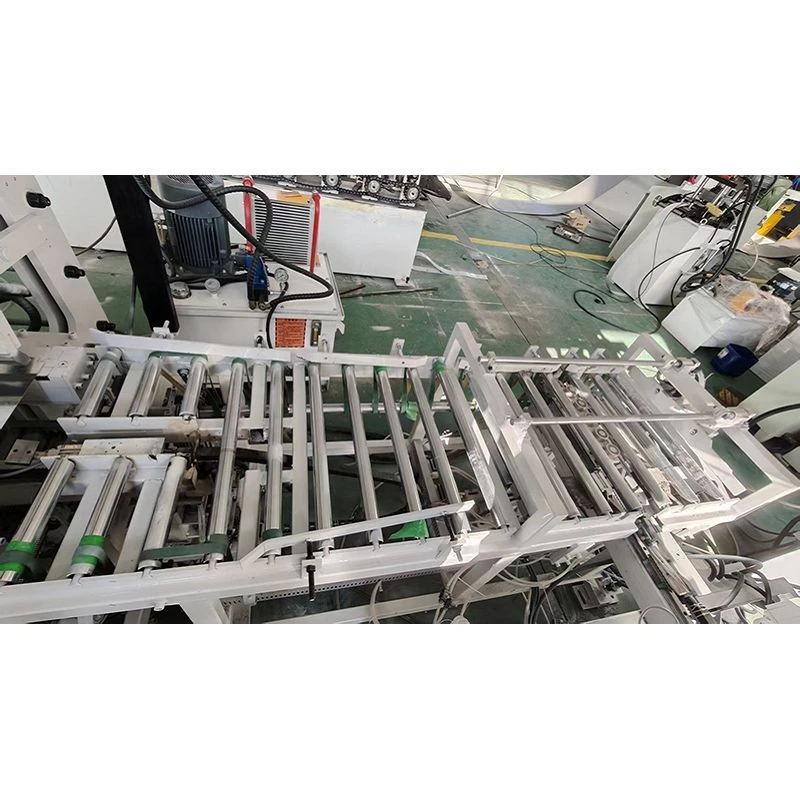
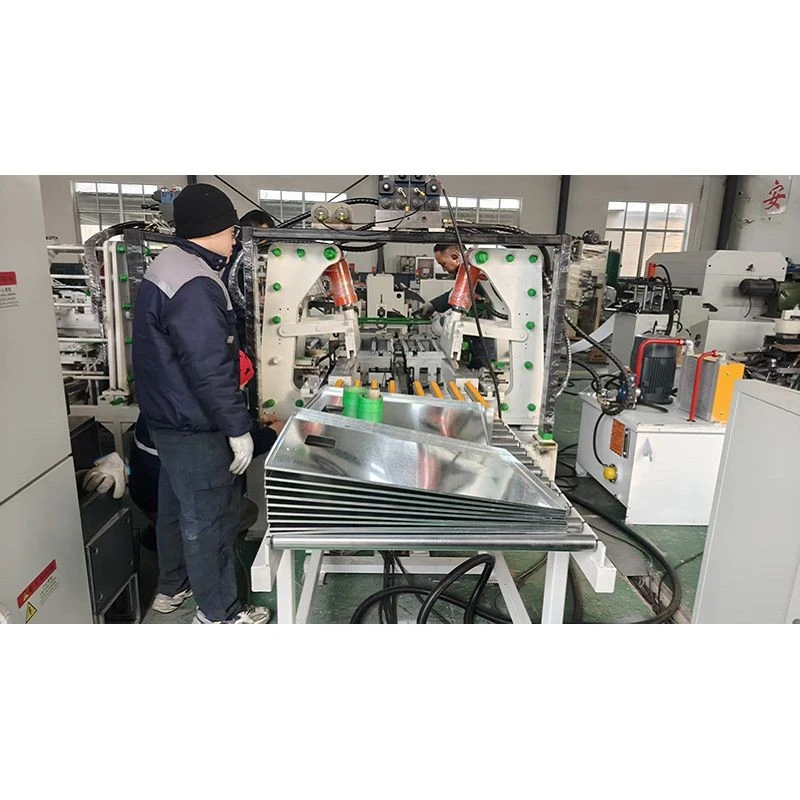
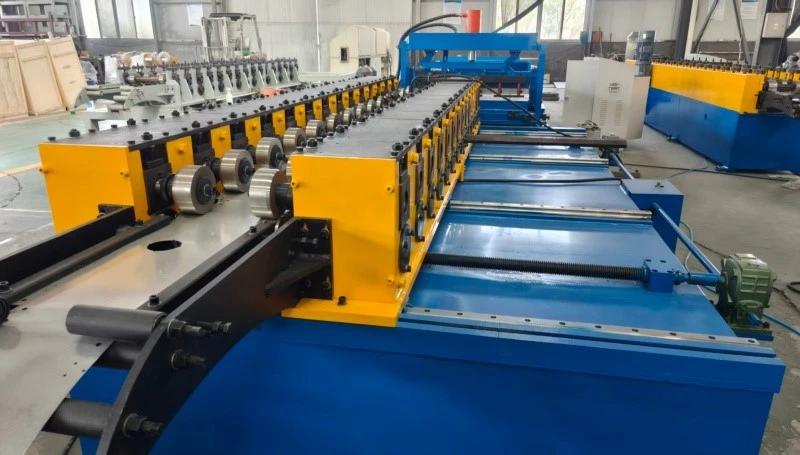
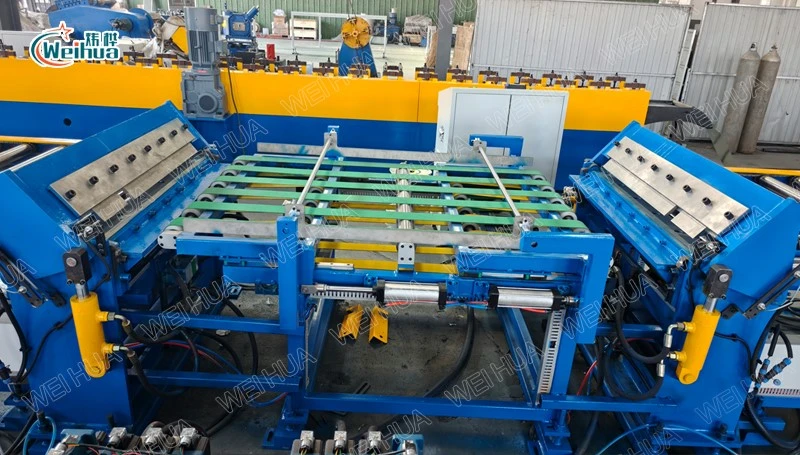
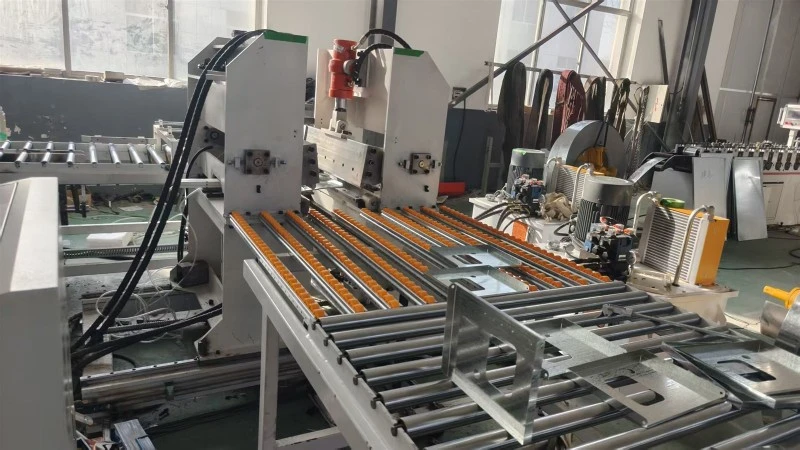
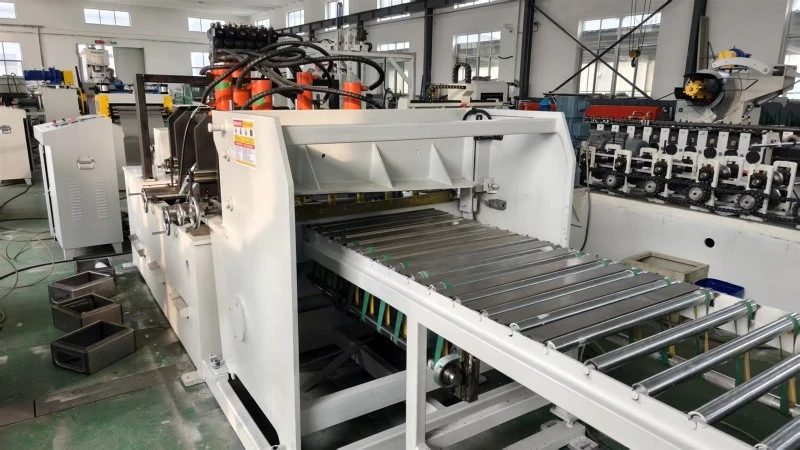
Maszyna do formowania rolek paneli drzwi szafy przeciwpożarowej jest podstawowym urządzeniem do walcowania na linii produkcyjnej paneli drzwi szafy przeciwpożarowej. Został specjalnie zaprojektowany do ciągłego formowania wzmacniającej struktury żeber i złożonego konturu krawędzi panelu drzwi szafy przeciwpożarowej poprzez przepuszczanie stalowych pasków przez wiele postępowych przejść walcowania. Urządzenie wykorzystuje walce hartowane Cr12 (HRC58 stopni -62 stopni), sterowanie PLC, przetwornicę częstotliwości, moc 30 kW, prędkość 0-4 sztuk/min i może obrabiać blachy o grubości 0,5-1,5 mm i szerokości 100-1000 mm, zapewniając bardzo precyzyjne półfabrykaty paneli drzwiowych do późniejszego montażu okien szklanych i procesów gięcia.
Specyfikacje techniczne
|
Nazwa produktu |
Maszyna do formowania rolek drzwi szafy przeciwpożarowej |
|
|
Specyfikacja materiału |
Q235 |
|
|
Szybkość produkcji |
0-4szt/min |
|
|
Metoda cięcia |
Maszyna do strzyżenia |
|
|
Parametry napięcia |
380 V/415 V, 50 Hz, 3-fazowe |
|
|
Sterowanie elektryczne |
PLC |
|
|
Silnik napędowy |
Napęd silnikowy o zmiennej częstotliwości |
|
|
Grubość paska |
0,5-1,5 mm (dostosowane do wymagań klienta) |
|
|
Szerokość paska |
100mm-1000mm |
|
|
Materiał rolkowy |
Cr12, hartowany HRC58 stopień -62 stopnie |
|
|
Typ oleju hydraulicznego |
46# Olej hydrauliczny |
|
|
Rodzaj oleju przekładniowego |
18# Olej przekładniowy |
|
|
Całkowita moc silnika |
30KW |
|
|
Tolerancja wymiaru cięcia |
Mniejsza lub równa ±0,5 mm (długość mniejsza lub równa 3000 mm) |
|
|
Materiał matrycy do cięcia |
Cr12MoV |
|
|
Źródło powietrza |
0,5 m3/min; Ciśnienie: 0,7 MPa |
|
Zalety produktu
I. Wieloprzebiegowe walcowanie-w celu uzyskania płaskich,-niezniekształconych, cienkich-płyt drzwiowych
W panelach drzwi do szaf przeciwpożarowych zwykle stosuje się płyty o grubości 0,5-1,0 mm, które są podatne na falowanie krawędzi i odkształcenia podczas formowania. W sprzęcie zastosowano wieloprzebiegowy proces walcowania-, z równomiernie rozłożonym odkształceniem w każdym przejściu. Taśma stalowa stopniowo odkształca się, unikając koncentracji naprężeń na powierzchni płyty spowodowanej jednorazową deformacją na dużą skalę. Zapewnia to dobrą płaskość i proste krawędzie, zapewniając płaską podstawę do późniejszego montażu szklanych okien.
II. Rolki hartowane Cr12, które zapewniają brak zarysowań na powierzchni płyty
Jako zewnętrzny element szafy przeciwpożarowej, panel drzwiowy wymaga wysokiej jakości powierzchni. Rolki wykonane są ze stali matrycowej Cr12 o twardości HRC58-62 stopni, a powierzchnia jest precyzyjnie szlifowana dla doskonałej gładkości. Rolki skutecznie chronią powierzchnię blachy podczas przejścia cienkiej blachy, pozostawiając warstwę ocynkowaną wolną od zarysowań i wgnieceń. Po uformowaniu można go bezpośrednio natryskiwać bez szlifowania i naprawy.
III. Jedno-formowanie składania ramy okiennej
Podczas montażu szklanych okien na panelach drzwi szafy przeciwpożarowej rama okna wymaga pozycjonującej konstrukcji składanej lub kołnierzowej. Urządzenie tworzy krawędź zagięcia ramy okiennej w jednym kroku podczas procesu formowania na rolce. Kąt krawędzi zagięcia jest dokładny, szerokość jest stała i ściśle pasuje do standardowego profilu ramy okna, eliminując potrzebę późniejszej obróbki wtórnej krawędzi zagięcia.
Zdjęcia fabryczne
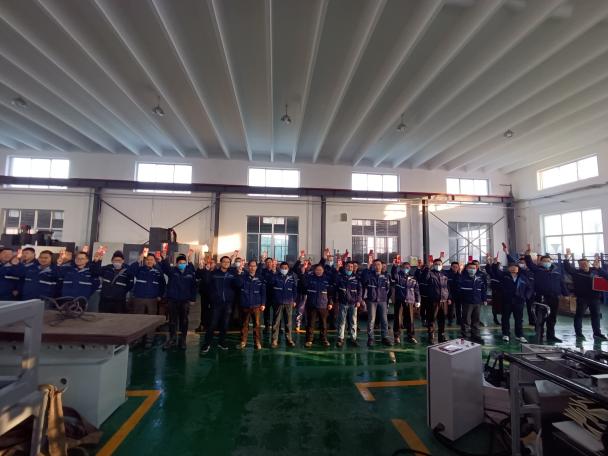
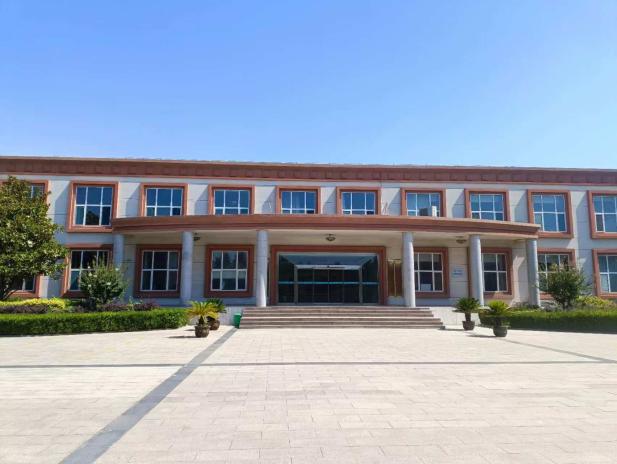
Wysyłka zdjęć
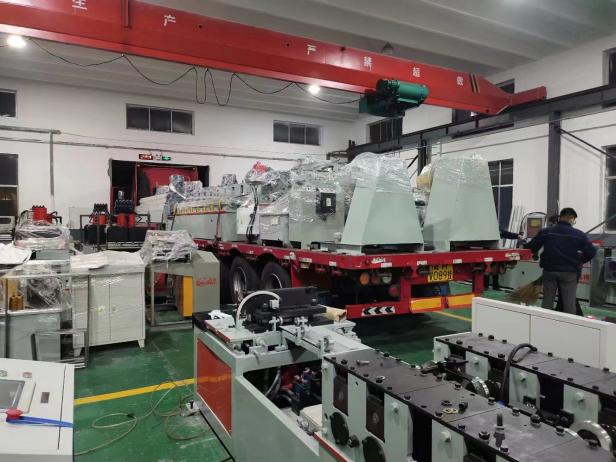
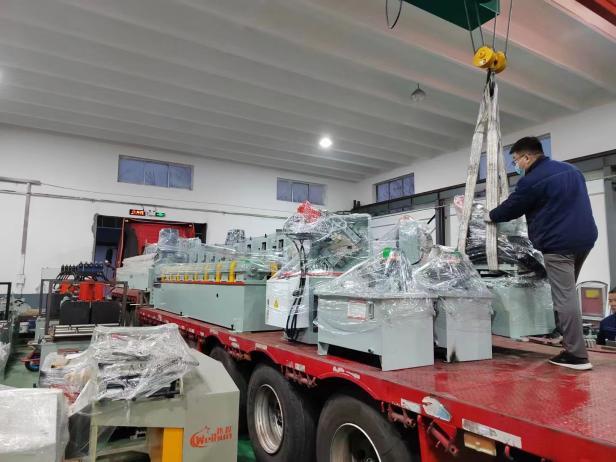
Wizyta klienta
Często zadawane pytania
P: Czy jesteś fabryką lub firmą handlową?
Odp.: Jesteśmy fabryką zlokalizowaną w Weifang w Chinach. Posiada ponad dwadzieścia zestawów zaawansowanego sprzętu, w tym nowe centrum obróbki precyzyjnej, tokarki CNC, wycinarki drutowe CNC oraz dużą platformę do testowania gięcia profili samochodowych. Zapraszamy do odwiedzenia naszej fabryki w dowolnym momencie.
P: Czy przy zmianie sprzętu muszę wymieniać rolki, aby uzyskać panele drzwiowe o innych specyfikacjach?
Odp.: W przypadku tego samego typu paneli drzwiowych o różnych szerokościach i grubościach można po prostu dostosować podział i-dostrojenie parametrów.
P: Czy po uformowaniu żeber wzmacniających na tylnej stronie panelu drzwi pozostaną jakieś ślady?
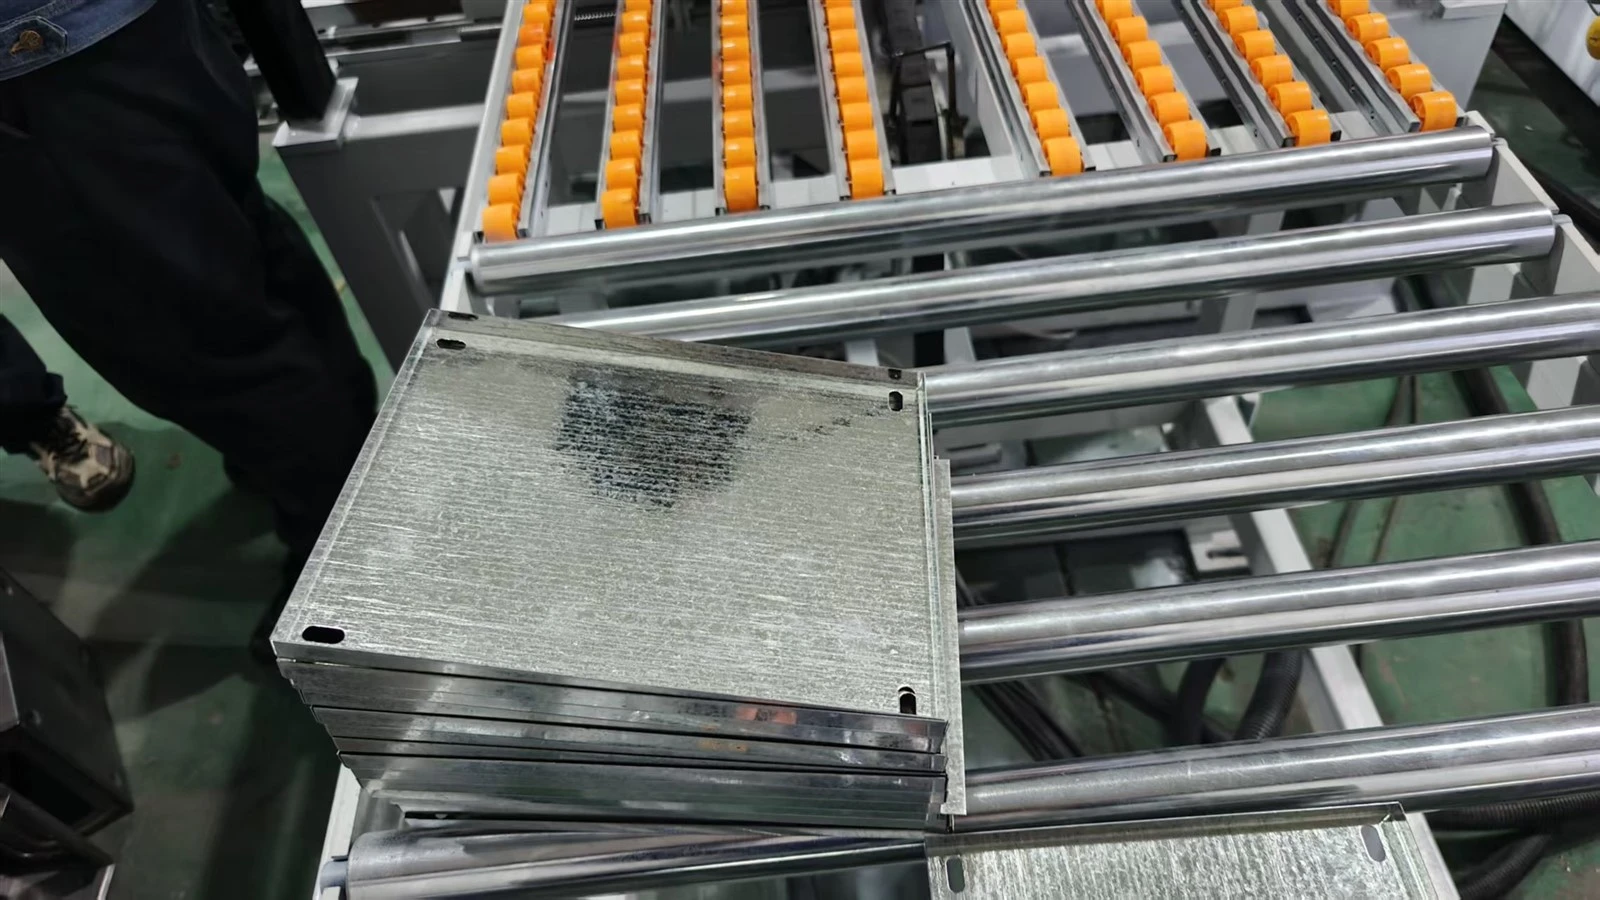
Odp.: Nie. Urządzenie wykorzystuje rolki podporowe do formowania, a tylna część żeber wzmacniających ma odpowiednie podparcie podczas formowania, więc nie powstają żadne wgniecenia ani ślady. Przód panelu drzwi jest płaski, a z tyłu wyraźnie widoczne są przetłoczenia wzmacniające. Zarówno wygląd przodu, jak i tyłu spełniają wymagania dotyczące paneli drzwiowych palenisk.
Popularne Tagi: maszyna do formowania rolek drzwi szafy przeciwpożarowej, Chiny producenci maszyn do formowania rolek drzwi szafy strażackiej, fabryka, linia produkcyjna paneli drzwiowych, Maszyna do formowania drzwi szaf elektrycznych, Sprzęt do produkcji paneli drzwi szaf elektrycznych, Linia produkcyjna paneli drzwi szaf elektrycznych, Maszyna do formowania rolek paneli drzwi szafek elektrycznych, Linia produkcyjna paneli drzwi szafek przeciwpożarowych


